


Page 113 - 《爆炸与冲击》2026年第9期
P. 113
第 46 卷    任    杰,等: 不同直径钨纤维增强金属玻璃复合材料长杆弹自锐行为及侵彻/穿甲性能                            第 9 期

                   从图  9  中可发现,在侵彻初期,4         种弹体均发生不同程度的镦粗变形(16 μs 时刻)。随着侵彻过程持

               续进行,d=0.3 mm    钨纤维呈现出显著弯折特征,尤其是弹体外侧纤维已发生剪切破坏(图                               9(a) 中  60 μs 时
               刻所示)。断裂的钨纤维向弹体后端流失,弹头进一步锐化为尖头形状,即发生自锐现象。此外,还可观
               察到弹头边缘层厚度逐渐增大,原因是由于大量纤维发生弯曲变形并堆积在弹体头部;图                                        9(b)~(c) 显示,
               d=0.5 和  d=0.7 mm  钨纤维同样发生弯曲变形,且          d=0.7 mm  纤维变形程度小于        d=0.5 mm  纤维(图  9(b)~(c)
               中  60 μs 时刻),同时二者弯折程度均低于             d=0.3 mm  直径纤维弹体情形(图         9(a))。原因主要在于低速撞
               击工况下弹体材料变形应变率较低,导致基体材料屈服强度相对较弱                               [32-33] 。因此,金属玻璃基体对周围
               钨纤维的前期约束作用和后期剪切冲击作用较小,相应地,钨纤维直径越大,其刚度及抗剪强度均相对
               较高  [42] ,因此纤维更不容易发生弯折变形。同样地,由于受到靶板挤压作用,断裂的钨纤维沿着弹体后
               端流失,弹头进一步锐化;对于             d=1.0 mm  直径纤维,由于纤维刚度及抗弯、剪切强度等进一步提高,并未
               发生明显弯折变形,如图           9(d) 所示,纤维断裂后同样向弹体后端流失,弹头表现出自锐行为,导致边缘层
               厚度也逐渐增大。
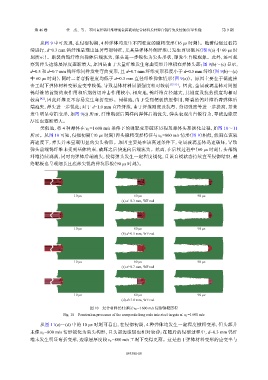
                   类似地,将     4  种弹体在   v 0  =1 600 m/s 条件下的弹靶变形破坏历程及弹体头形演化过程,如图                     10~11
               所示。从图     10  可知,侵彻初期(10 μs 时刻)弹头镦粗变形特征与                v 0  =800 m/s 情形(图  9)相似,然而在该较
               高速度下,弹头并未呈现明显的尖头构形。原因主要是在该高速条件下,金属玻璃基体迅速破坏,导致
               弹头前端钨纤维未受到基体约束,破坏之后快速向后端流失。然而,在后续过程中(60 μs 时刻),头部钨
               纤维持续剥落,同时向弹体后端流失,使得弹头发生一定程度锐化,且该自锐状态持续直至侵彻结束,最
               终靶板也呈现细长且底部尖锐的弹坑形貌(90 μs 时刻)。


                                  10 μs                      60 μs                       90 μs
                                                       (a) d=0.3 mm, WF rod


                                  10 μs                      60 μs                       90 μs
                                                       (b) d=0.5 mm, WF rod


                                  10 μs                      60 μs                       90 μs
                                                       (c) d=0.7 mm, WF rod


                                  10 μs                      60 μs                       90 μs
                                                       (d) d=1.0 mm, WF rod

                                                            v 0  =1 600 m/s 侵彻钢靶历程
                                         图 10    复合材料长杆弹以
                                                                                   v 0  =1 600 m/s
                             Fig. 10    Penetration processes of the composite long rods into steel targets at
                   从图   11(a)~(d) 中的  10 μs 时刻可看出,在侵彻初期,4          种弹体均发生一定程度镦粗变形,但头部并

                   v 0  =800 m/s 情形锐化为尖头构形,且头部边缘层也相对较薄;在随后的侵彻过程中,d=0.3 mm                             钨纤
               未像
                                                 v 0  =800 m/s 工况下变得更薄。这是由于弹体材料变形的应变率与
               维未发生明显弯折变形,边缘层厚度较

                                                         093301-10

