


Page 114 - 《爆炸与冲击》2026年第9期
P. 114
第 46 卷    任    杰,等: 不同直径钨纤维增强金属玻璃复合材料长杆弹自锐行为及侵彻/穿甲性能                            第 9 期

               金属玻璃基体的屈服强度在较高撞击速度条件下均进一步增大,因此其临近纤维在初期受到的约束作
               用以及在后期受到的剪切冲击作用均显著增大,导致钨纤维迅速发生断裂。


                       10 μs     50 μs     70 μs     90 μs      10 μs     50 μs     70 μs      90 μs
                                (a) d=0.3 mm, WF rod                       (b) d=0.5 mm, WF rod


                       10 μs     50 μs     70 μs     90 μs      10 μs     50 μs     70 μs      90 μs
                                (c) d=0.7 mm, WF rod                       (d) d=1.0 mm, WF rod

                                                       v 0  =1 600 m/s 侵彻过程中的头形演化历程
                                    图 11    复合材料长杆弹以
                                                                                     v 0  =1 600 m/s
                           Fig. 11    Nose shape evolution of the composite long rods during the penetration at
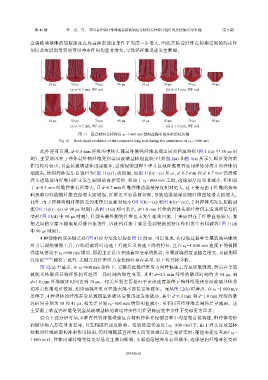
                   此外还可发现,d=0.3 mm        纤维的弹体头部最外侧钨纤维表现出屈曲回流特征(图                          11(a) 中  50 μs 时
               刻),主要原因在于弹体最外侧纤维受到金属玻璃基体包裹较少(如图                               2(a) 和图  4(a) 所示),即所受约束
               作用相对较小,且金属玻璃基体迅速破坏,进而侵彻过程中弹头区域纤维更容易同弹体分离并向弹体后
               端流失,使得弹体发生自锐行为(图               11(a));类似地,如图      11(b)~(c) 所示,d=0.5 mm   和  d=0.7 mm  钨纤维
                                                                v 0  =800 m/s 工况,边缘层厚度显著减小,但相较
               弹头边缘层内纤维同样未发生剧烈的弯折变形,相较于
               于  d=0.3 mm  纤维弹体有所增大,且        d=0.7 mm  纤维弹体边缘层厚度相对更大,这主要是由于纤维的抗弯
               和抗剪切性能随纤维直径增大而增强,纤维更不容易被切断,导致边缘层厚度随纤维直径增大而增大。
               此外,由于弹体外侧纤维所受约束作用也相对较小(图                        2(b)~(c) 和图  4(b)~(c)),2  种弹体均发生屈曲回
               流(图  11(b)~(c) 中  90 μs 时刻);从图   11(d) 则可看出,d=1.0 mm    纤维的弹体头部纤维仍未发现明显弯折
               变形(图   11(d) 中  50 μs 时刻),且弹头最外侧钨纤维也未发生屈曲回流,主要原因在于纤维直径较大,弹
               靶之间的空隙不能满足纤维回流条件,因此钨纤维主要是受到靶板的挤压作用发生剪切破坏(图                                             11(d)
               中  90 μs 时刻)。

                   4  种弹体内部关键点处(图          4)应力变化历程如图         12  所示,可以发现,在侵彻过程中金属玻璃基体的
                                                                                  v 0  =1 600 m/s 速度下的极限
               应力呈现先缓慢上升,在临近破坏时迅速上升随后又快速下降的特征,且在
                           v 0  =800 m/s 情形,原因主要是由于随着应变率的提高,金属玻璃强度也随之增大,与前期研
               强度显著高于
               究结论   [32-33]  相符。此外,关键点处纤维应力变化特征存在差异,以下将具体分析。
                   图  12(a) 中显示,在   v 0  =800 m/s 条件下,关键点处钨纤维应力同样快速上升至屈服强度,然后在金属
               玻璃基体破坏后钨纤维仍可经历一段时间的塑性变形,其中                             d=0.3 mm  纤维的破坏时间约为          54 μs,而

               d=1.0 mm  纤维破坏时间达到        70 μs。相关差别主要是由于在该速度条件下钨纤维受到金属玻璃基体剪
               切冲击作用相对较弱,相应地钨纤维直径越大越不容易发生破坏。而从图                                  12(b) 可看出,在   v 0  =1 600 m/s

               条件下,4   种弹体的纤维在金属玻璃基体破坏后便迅速发生破坏,其中                             d=0.3 mm  和  d=1.0 mm  纤维的破
               坏时间分别为       38  和  41 μs,相关差异较   v 0  =800 m/s 情形明显减小,且不同直径纤维之间的差异减弱。这
               主要源于临近钨纤维受到金属玻璃基体的剪切冲击作用在更高应变率条件下变得更为显著。

                   综合上述分析可知,4         种直径钨纤维增强复合材料弹体在侵彻过程中均呈现自锐特征,但弹体变形
                                                                            v 0  =800 m/s)下,由于弹头区域基体
               和破坏模式存在显著差异,且受到撞击速度影响。在较低撞击速度(
                                                                                                        v 0  =
               材料对纤维的剪切冲击作用较弱,钨纤维随其直径增大而变得难以发生弯折变形;随撞击速度升高(
               1 600 m/s),弹体内部纤维变得更容易发生剪切断裂,头部边缘层厚度有所减小,边缘层内纤维弯折变形


                                                         093301-11

