


Page 91 - 《爆炸与冲击》2026年第10期
P. 91
第 46 卷          汪    泉,等: 真空爆炸焊接TC4/09MnNiDR钢复合板及其低温性能研究                       第 10 期


                                       表 4    不同爆炸焊接复合板界面退火后再结晶状态面积占比
                              Table 4    Area fractions of recrystallization states in the interface zones of different
                                            explosively-welded clad plates after annealing
                  复合板           材料          再结晶组织面积分数/%            亚结构组织面积分数/%           变形组织面积分数/%
                              09MnNiDR            38.63                  49.26                12.11
                  CP-100
                                TC4               51.10                  19.66                29.24
                              09MnNiDR            39.39                  38.25                22.36
                   CP-60
                                TC4               35.17                  40.67                24.16
                              09MnNiDR            21.47                  21.83                56.70
                   CP-20
                                TC4               22.68                  36.26                41.06

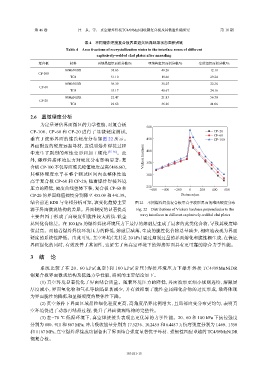
                2.6    显微硬度分析

                   为定量评估界面微区的力学性能,对复合板                            500
               CP-100、CP-60  和  CP-20  进行了显微硬度测试,                                                CP-20
                                                                                                 CP-60
               垂直于波形界面的维氏硬度分布如图                  22  所示。          450                            CP-100
               界面附近的硬度远超母材,这说明爆炸焊接过程
               中发生了剧烈的塑性变形和加工硬化                  [25-26] 。此       400
               外,爆炸焊接环境压力对硬度分布影响显著:复                             Vickers hardness  350
               合板  CP-100 不仅界面维氏峰值硬度最高(486.66),
               其整体硬度水平在整个测试区间内也整体性地                               300
               高于复合板      CP-60  和  CP-20;随着爆炸焊接环境
               压力的降低,硬度曲线整体下移,复合板                 CP-60 和         250    −400  −200  0    200  400   600
                                                                   −600
               CP-20 的界面峰值硬度分别降至           455.09 和  441.39。                     Distance/μm
               结合前述    EDS  与金相分析可知,该变化趋势主要                  图 22    不同爆炸焊接复合板垂直于波形界面的维氏硬度分布
               源于界面微观结构的差异。界面硬度的显著提高                          Fig. 22    Distributions of Vickers hardness perpendicular to the
               主要归因于形成了高硬度但脆性较大的钛-铁金                           wavy interfaces in different explosively-welded clad plates
               属间化合物层。在        100 kPa 的爆炸焊接环境压力下最厚的熔融层生成了最多的此类化合物,导致其硬度峰
               值最高。而随着爆炸焊接环境压力的降低,熔融层减薄,生成的脆性化合物总量减少,相应地表现为界面
               硬度的系统性降低。由此可见,真空环境(尤其是                     20 kPa)通过抑制过量的界面熔化和脆性相生成,在保证
               界面强化的同时,有效改善了其韧性,这证实了高真空环境下的焊接界面具有更可靠的综合力学性能。

                3    结 论


                   系  统  比  较  了  在  20、 60 kPa( 真  空  ) 和  100 kPa( 常  压  ) 焊  接  环  境  压  力  下  爆  炸  焊  接  TC4/09MnNiDR
               钢复合板界面微观结构及低温力学性能,得到的主要结论如下。
                   (1) 真空环境显著优化了界面结合质量。随着环境压力的降低,界面波形更细小规则连续,熔融层
               厚度减小,界面氧化物和气孔等缺陷显著减少,并有效抑制了脆性金属间化合物的过度形成,最终体现
               为界面脆性的降低和显微硬度的整体性下降。
                   (2) 真空条件下界面区域晶粒细化程度更高,高角度晶界比例增大,且局部应变分布更均匀,表明真
               空环境促进了动态再结晶过程,提升了界面微观结构的完整性。
                   (3) 在−70 ℃  低温环境下,真空焊接接头表现出更优异的力学性能。20、60                          和  100 kPa 下抗拉强度
               分别为   880、911 和  867 MPa;冲击吸收能量分别为         17.523 6、10.245 5 和  6.445 7 J;抗弯强度分别为  1 469、1 350
               和  1 167 MPa,真空爆炸焊接成功制备出了界面结合强度显著优于母材、强韧性匹配卓越的                                TC4/09MnNiDR
               钢复合板。


                                                         103101-15

