


Page 87 - 《爆炸与冲击》2026年第10期
P. 87
Ti, Kα1
Al, Kα1
Fe, Kα1
O, Kα1
V, Kα1
Mn, Kα1
Ni, Kα1
Distance/μm
Ti, Kα1
①
①
②
② ③③
Al, Kα1
Fe, Kα1
O, Kα1
V, Kα1
Mn, Kα1
Ni, Kα1
Distance/μm
Ti, Kα1
Fe, Kα1
Br, Lα1, 2
O, Kα1
Al, Kα1
V, Kα1
Mn, Kα1
Ni, Kα1
Distance/μm
Ti, Kα1
①
①②②③③
Fe, Kα1
Br, Lα1, 2
O, Kα1
Al, Kα1
V, Kα1
Mn, Kα1
Ni, Kα1
第 46 卷 汪 泉,等: 真空爆炸焊接TC4/09MnNiDR钢复合板及其低温性能研究 第 10 期
Distance/μm
100 700 Line 5 Ni, Kα1
600
Fe, Kα1
80 Counts per second 500 Ti, Kα1
O, Kα1
400
V, Kα1
300
Mass fraction/% 60 200 0 10 20 30 40 Distance/μm 70 80 90 Al, Kα1
Mn, Kα1
100
100
50
60
40
Counts per second 400 O, Kα1
① ②②③③
600
Ti, Kα1
20 700 ① Line 6 Ni, Kα1
Fe, Kα1
500
0 300 V, Kα1
13# 14# 15# 16# 17# 18# 200 Al, Kα1
Mn, Kα1
100
Scanned point
0 10 20 30 40 50 60 70 80 90 100
Distance/μm
(c) Clad plate CP-20
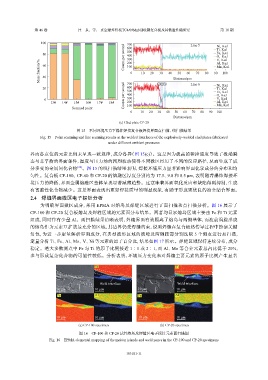
图 15 不同环境压力下爆炸焊接复合板焊接界面点扫描、线扫描结果
Fig. 15 Point scanning and line scanning results at the welded interfaces of the explosively-welded clad plates fabricated
under different ambient pressures
界面各点位的元素比例未呈现一致规律,成分各异(图 15(c))。这是因为极高的碰撞速度导致了极端瞬
态与非平衡的界面条件,温度与压力场的剧烈波动使得不同微区经历了不同的反应路径,从而生成了成
分多变的金属间化合物 [22] 。图 15 的线扫描结果表明,焊接环境压力显著影响界面化学成分的分布和均
匀性。复合板 CP-100、CP-60 和 CP-20 的熔融区厚度分别约为 17.5、9.0 和 8.5 μm,表明随着爆炸焊接环
境压力的降低,界面金属熔融区整体呈现显著减薄趋势。这意味着界面氧化反应和缺陷得到抑制,生成
有害脆性化合物减少。这是界面表现出更好焊接质量的明显现象,有助于形成更优良的冶金结合界面。
2.4 焊缝界面微区电子探针分析
为明确界面微区成分,采用 EPMA 对熔岛及焊缝区域进行了面扫描和点扫描分析。图 16 展示了
CP-100 和 CP-20 复合板熔岛及焊缝区域的元素面分布结果。两者均显示熔岛区域主要由 Fe 和 Ti 元素
组成,同时伴有少量 Al。面扫描结果清晰表明,焊缝界面有效隔离了熔岛与两侧基体,而波前涡旋形成
的熔岛作为元素互扩散最充分的区域,其边界仍受焊缝约束,说明焊缝在复合板热传导过程中扮演关键
角色,为进一步定量解析界面成分,在典型波形区域的波峰及两侧腰部分别选取 5 个测点进行点扫描,
定量分析 Ti、Fe、Al、Mn、V、Ni 等元素的原子百分比,结果如图 17 所示。焊缝区域保持连续分布,成分
稳定。绝大多数测点中 Fe 与 Ti 的原子比例接近 1∶1 或 2∶1,而 Al、Mn 等合金元素总占比低于 20%,
参与形成复杂化合物的可能性较低。分析表明,环境压力变化未对焊缝主要元素的原子比例产生显著
Ti Ti
Weld interface Weld interface
10 μm 10 μm 10 μm 10 μm
Fe Al Fe Al
10 μm 10 μm 10 μm 10 μm
(a) CP-100 specimen (b) CP-20 specimen
图 16 CP-100 和 CP-20 试件熔岛及焊缝区电子探针元素面扫描图
Fig. 16 EPMA elemental mapping of the molten islands and weld zones in the CP-100 and CP-20 specimens
103101-11

