


Page 188 - 《爆炸与冲击》2026年第9期
P. 188
第 46 卷          王慧婷,等: 不同双金属超分子化合物抑制镁粉爆燃火焰的实验研究                                 第 9 期

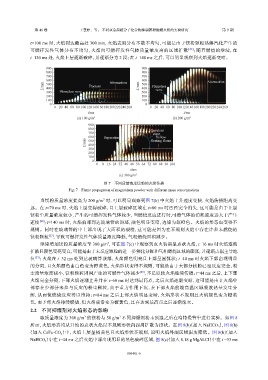
               t=100 ms 时,火焰到达最高处        300 mm,火焰表面分布不散不均匀,可能是由于镁粉颗粒热解汽化产生的
               可燃挥发性气体分布不均匀,火焰向可燃挥发性气体质量浓度高的区域扩散                                     [25] ;随着燃烧的继续,在
               t=120 ms 处,火焰上层逐渐破碎,并逐渐分为              2  段;在  t=140 ms 之后,可以明显观察到火焰逐渐变暗。

                     900                                        900

                     800                                        800
                     700                                        700
                    L/mm 600             Fracture  Attenuation  L/mm 600  Flameless          Attenuation
                                                                500
                     500
                                                                400
                     400
                     300   Flameless zone                       300   zone
                     200                                        200
                     100                                        100
                       0                                          0
                         0 20 40 60 80 100120140160180200220240260  0 20 40 60 80 100120140160180200220240260
                                        t/ms                                       t/ms
                                   (a) 100 g/m 3                              (b) 200 g/m 3
                                        900
                                        800                        Flameless
                                        700                          zone
                                       L/mm 600  Separation         floating flame
                                                                      Yellow
                                        500
                                        400
                                        300
                                        200
                                        100
                                          0
                                            0  8 16 24 32 40 48 56 64 72 80 88 96 104
                                                           t/ms
                                                      (c) 300 g/m 3
                                               图 7    不同质量浓度镁粉的火焰传播
                                Fig. 7    Flame propagation of magnesium powder with different mass concentrations

                   当镁粉质量浓度提高为           200 g/m 时,可以明显观察到图          7(b) 中火焰上升速度变快,火焰传播距离变
                                               3
               远。在   t=70 ms 时,火焰上层变得破碎,且上层破碎区域在                   t=80 ms 时已经完全消失,这可能是由于上层
               镁粉尘质量浓度较小,产生的可燃挥发性气体较少,当燃烧反应进行时,可燃气体的消耗速度远大于产生
               速度  [26] ;t=140 ms 时,火焰前部到达玻璃管的顶部,颜色明显变暗,边缘为深橙色。火焰的形态也变得不
               规则。同时在玻璃管的中上部出现了大面积的裂缝,这可能是因为在不规则火焰中存在许多未燃烧的
               镁粉颗粒    [27] ,导致可燃挥发性气体质量浓度降低,气相燃烧面积减少。
                   继续增加镁粉质量浓度至            300 g/m ,可在图   7(c) 中观察到点火初期呈点状火焰,t=16 ms 时火焰逐渐
                                                 3
               扩散且颜色变亮变白,可能是由于未反应颗粒的进一步催化分解和气相燃烧区域的膨胀,并逐渐占据主导地
               位 [27] ;火焰在  t=32 ms 处到达玻璃管顶部,火焰颜色明亮且上部呈圆弧状;t=40 ms 时火焰下部出现明显
               的分离,且火焰颜色由白色变为橙黄色,火焰形状变得不规则,可能是由于大部分镁粉已经反应完全,粉
               尘质量浓度减小,镁粉颗粒周围产生的可燃性气体减少                        [28] ,不足以使火焰继续传播;t=44 ms 之后,上下部
               火焰完全分离,下部火焰逐渐上升并在                 t=60 ms 时达到最高点,之后火焰逐渐变暗,这可能是由于火焰中
               部存在少部分未参与反应的粉尘颗粒,由于重力作用下沉,在下部火焰前端高温区域吸收热量发生分
               解,从而使燃烧反应得以维持;t=84 ms 之后上部火焰明显变暗,火焰形状不规则且火焰颜色变为橙黄
               色,而下部火焰持续燃烧,但火焰前沿变为橙黄色,且在达到最高点之后逐渐熄灭。
                2.2    不同抑爆剂对火焰形态的影响
                   取质量浓度为       300 g/m 的镁粉与    50 g/m 不同抑爆剂粉末预混之后在哈特曼管中进行实验。如图                          8
                                      3
                                                      3
               所示,火焰形态均从开始的点状火焰以不规则形状向四周扩散为指状。在图                                  8(b)(加入  NaHCO ),图   8(h)
                                                                                                  3
               (加入  CaFe-CO )中,火焰上层呈橘黄色且火焰形状不规则,说明火焰外围区域温度降低。图                                    8(b)(加入
                            3
               NaHCO )中在   t=44 ms 之后火焰中部出现明显的黑色破碎区域,图                   8(c)(加入  0.18 g MgAl-Cl)中在  t =33 ms
                     3

                                                         095401-6

