


Page 79 - 《爆炸与冲击》2026年第10期
P. 79
第 46 卷          汪    泉,等: 真空爆炸焊接TC4/09MnNiDR钢复合板及其低温性能研究                       第 10 期


               高结合质量;Zhu      等 [20]  比较了在真空和空气中爆炸焊接制备的铝钢复合接头,发现真空焊接减少了界面
               变形,提高了韧性。目前,利用真空爆炸焊接技术制备低温复合材料及性能研究尚显不足。
                   本文系统研究       20、60  和  100 kPa 环境压力下制备的       TC4/09MnNiDR  钢爆炸焊接复合板的界面形貌
               和力学性能,采用电子显微镜(scanning electron microscopy,SEM)、能量色散光谱(energy dispersive
               spectroscopy,EDS)、电子背散射衍射(electron backscatter diffraction,EBSD)及电子探针(electron probe
               microanalysis,EPMA)从微观结构、元素分布、晶体织构、相组成及热物理性能等多角度分析不同环境压
               力下制备的复合板界面的结合特性,并利用界面拉伸、冲击和弯曲测试评估复合板的力学性能和失效行
               为,以期为低温承压材料焊接提供理论依据和实践指导。

                1    材料与方法


                1.1    爆炸焊接实验
                   本实验中采用玻璃微球敏化的低爆速粉状乳化炸药作为焊接能源,实际装药密度为                                       0.65 g/cm ,爆
                                                                                                       3
               速稳定在    2 200~2 300 m/s。采用   Ti6Al4V (TC4) 钛合金和    09MnNiDR  低温钢分别作为覆板和基板,其尺
               寸分别为    2 mm×400 mm×140 mm    和  10 mm×400 mm×140 mm,化学成分如表         1  所示。采用平行放置法,
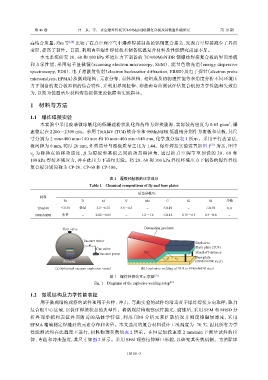
               板间距为    6 mm,药厚    20 mm,炸药质量与覆板质量之比为              1.44。爆炸焊接实验装置如图            1 [21]  所示,图中
               v 为  碰  撞  点  的  移  动  速  度  , β  为  覆  板  和  基  板  之  间  的  动  态  碰  撞  角  , 通  过  抽  真  空  调  节  至  预  设  的  20、 60  和
                p
               100 kPa 焊接环境压力,并在此压力下进行实验。将                   20、60  和  100 kPa 焊接环境压力下制备的爆炸焊接
               复合板分别简称为        CP-20、CP-60  和  CP-100。


                                                  表 1    覆板和基板的化学成分
                                         Table 1    Chemical compositions of fly and base plates
                                                              质量分数/%
                   材料
                             Fe      Ti       Al         V        Mn       C        Si        Ni     其他
                 Ti6Al4V    ≤0.30   余量      5.5~6.75  3.5~4.5     −      ≤0.10      −        ≤0.05    0.4
                 09MnNiDR    余量      −      0.02~0.05    −      1.2~1.6  ≤0.12    0.15~0.5  0.3~0.8   −


                             Vent valve                          Detonation products
                                      Vacuum meter                                      Explosive
                                                                                        Flyer plate (TC4)
                                            Gas valve
                                                                 Jet                    Stand off distance
                                             Vacuum pump
                                                                           β   v p      Base plate
                             Pedestal                                                   (09MnNiDR steel)
                          (a) Spherical vacuum explosion vessel  (b) Explosive welding of TC4 to 09MnNiDR steel
                                                  图 1    爆炸焊接装置示意图    [21]
                                           Fig. 1    Diagrams of the explosive welding setup [21]

                1.2    微观结构及力学性能表征
                   用于微观结构观察的试件和用于拉伸、冲击、弯曲实验的试件均沿垂直于爆炸焊接方向取样;取自
               复合板中心区域,以保证焊接状态的典型性。将微观结构观察试件抛光、腐蚀后,采用                                       SEM  和  EBSD  分
               析  界  面  形  貌  和  表  征  界  面  附  近  的  晶  体  学  特  征  , 利  用  EDS  分  析  元  素  扩  散  情  况  并  测  定  熔  融  层  厚  度  , 采  用

               EPMA  精确测定焊缝处的元素分布和含量。本文选用的复合材料设计工况温度为−70 ℃,因此所有力学
               性能测试均在此温度下进行,材料物理参数如表                       2  所示。在恒定加载速率          2 mm/min  下测量试件的拉
               伸、弯曲和冲击强度,其尺寸如图               2  所示。采用    SEM  观察拉伸断口形貌,以研究其失效机制。为消除焊


                                                         103101-3

